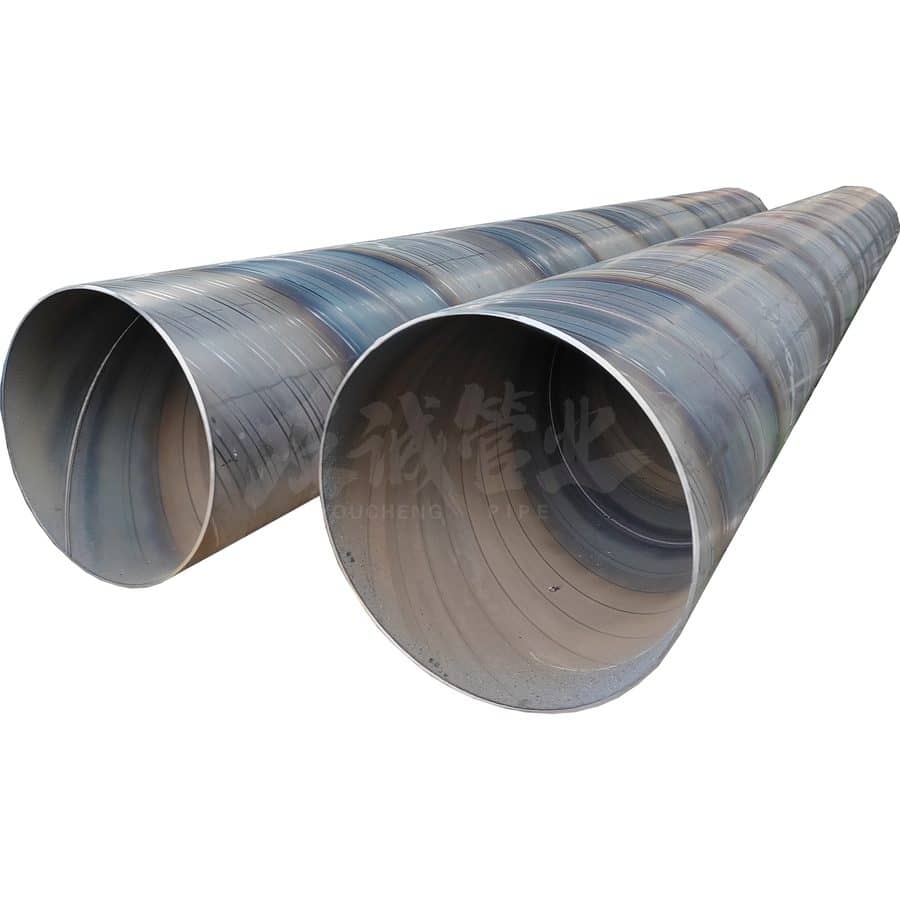
自有产线逐米卷制的双面埋弧螺旋焊管,口径 DN200 到 DN3800。
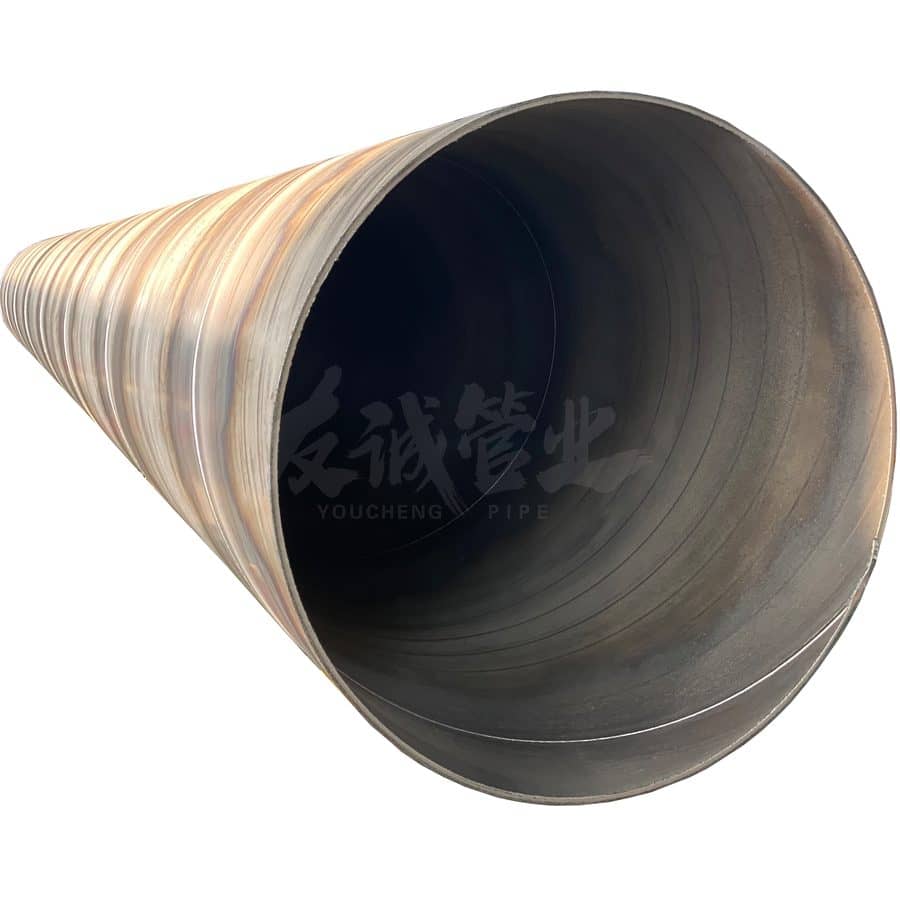
螺旋焊管(SSAW)是把热轧带钢按螺旋角连续卷制成筒,再内外双面埋弧焊接成管。由于口径由带钢宽度和成型角决定,一条线就能经济地做出很大口径,所以输水、桩基、结构支撑和中小压力工况普遍采用螺旋管。
友诚把整条流程放在一个厂区完成:原料卷板检验、矫平铣边、三辊成型、先内后外双面埋弧焊、超声波探伤、定尺切割、水压试验、喷标识打包。同一屋檐下完成,意味着炉批号能从原料一路追到成品管上的标签。
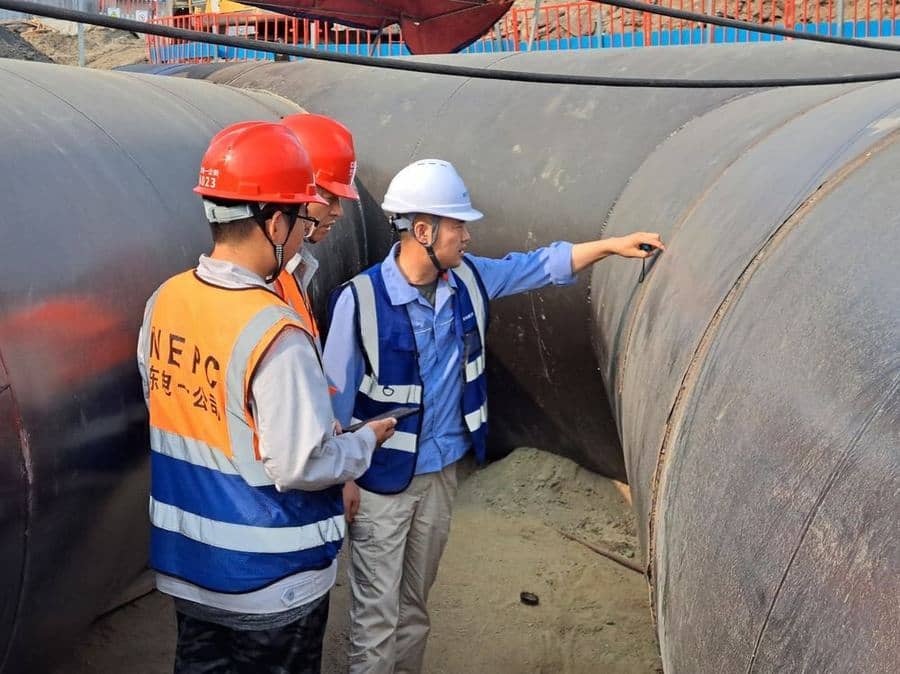
买家最关心的是焊缝。我们对每一米焊缝做 100% 超声波探伤,对管体和起灭弧点做 X 射线抽检;发现缺陷由持证焊工补焊后复探,合格才允许进入水压试验。试压压力、保压时间和结果逐根记录。
请告知介质、设计压力、敷设方式和执行标准,我们会在 24 小时内给出壁厚校核、防腐方案、包装建议和正式报价。


| 外径 | 219 – 3820 mm(DN200 – DN3800) |
| 壁厚 | 5 – 25 mm |
| 长度 | 6 – 14 m,或按订单定尺 |
| 钢级 | Q235B / Q355B / L245–L450(Gr.B–X65) |
| 执行标准 | GB/T 3091、GB/T 9711、SY/T 5037、API 5L、EN 10219、ASTM A252 |
| 焊缝形式 | 双面埋弧螺旋焊 |
| 无损检测 | 焊缝 100% 超声 + 射线抽检 |
| 水压试验 | 按标准逐根试压并留记录 |
| 管端 | 平口 / 30° 坡口 / 带护帽 |
| 表面 | 黑管裸装,或按需求涂漆/涂油 |
| 证书 | EN 10204 3.1 质保书,ISO 9001 |
每根管子都走同一条受控流程,每一道工序都设检验点。
每卷带钢入线前核对其质保书、化学成分与力学性能,不合格不上线。
带钢开卷矫平,双面铣边,保证坡口尺寸稳定、焊接熔透。
带钢在三辊成型器上按设定成型角连续卷制成螺旋管筒,控制成型缝间隙。
先内焊后外焊的双面埋弧自动焊,厚壁管内外各不少于两道。
焊缝 100% 超声波探伤并辅以 X 射线抽检,缺陷补焊后复探。
按要求定尺切割、端部加工,逐根进行水压试验并留存记录。
尺寸与外观终检后按装箱单喷标识、打包入库。
